Sprievodca výberom disperzných čepelí: Rýchlosť hrotu, geometria a životnosť pri priemyselnom miešaní
Pigmentová pasta, ktorá sa zastaví pri Hegmanovej hodnote 5, alebo katódová kaša, ktorá po deväťdesiatich minútach stále vykazuje aglomeráty, je zvyčajne obviňovaná z mlyna. V mnohých prípadoch, ktoré musíme preskúmať, je príčina na konci hriadeľa: čepeľ rozptylu.
Krátka odpoveď je, že disperzná čepeľ robí jednu prácu dobre. Zmáča prášok na tekutinu a rozbíja aglomeráty na špičkách zubov. Neredukuje primárne častice, nestabilizuje suspenziu a nemôže kompenzovať hriadeľ namontovaný v strede nádrže bez prepážok. Keď rýchlosť hrotu, priemer kotúča, geometria zubov, poloha čepele a materiál zodpovedajú zloženiu, väčšina pást a kalov dosiahne cieľovú jemnosť za 20 až 40 minút. Keď je jeden z týchto piatich nesprávny, časy šarže sa zvyčajne zdvojnásobia a dodatočný čas zohreje produkt namiesto jeho rozptýlenia.
Nižšie uvedené obrázky sú typické priemyselné rozsahy prevzaté zo štandardnej praxe miešacej techniky. Berte ich ako východiskový bod pre skúšku vašej vlastnej formulácie.
 |  |
Čo dokáže a čo nedokáže disperzná čepeľ
Každá disperzia má tri kroky. Zmáčanie nahrádza vzduchovú vrstvu na častici kvapalinou. Deaglomerácia oddeľuje zhluky držané pohromade van der Waalsovými silami. Stabilizácia bráni týmto časticiam v pretváraní zhlukov, a to je skôr rozhodnutie o formulácii ako hardvérové rozhodnutie.
Čepeľ pôsobí iba na stredný krok a to len v tenkej zóne. Šmyková rýchlosť dosahuje maximum v priebehu niekoľkých milimetrov od špičky zuba a rýchlo odpadáva, preto 250 mm kotúč bežiaci rýchlosťou 20 m/s v nádrži s objemom 10 000 litrov potrebuje ešte pol hodiny. Strihová zóna musí prechádzať celou dávkou a čas vsádzky sa nastavuje skôr obratom než samotnými otáčkami za minútu.
Nasledujú dva závery. Disperzná čepeľ je nesprávny nástroj na skutočné mletie: ak sú primárne častice 0,2 mikrónu a aglomeráty v nádrži 20 mikrónov, ozubený kotúč zníži dávku približne na primárnu veľkosť a tam sa zastaví. A čokoľvek, čo bráni čerpaniu dávky okolo disku – vycentrovaný hriadeľ, chýbajúce usmerňovače, príliš málo voľnej kvapaliny, pevné látky usadené na základni – premení dobrú čepeľ na drahé lopatky.
Geometria disperzných lopatiek: Ktorý profil robí akú prácu
Pri rovnakom výkone motora rozhoduje geometria, či dosiahnete šmyk alebo prietok.
- Pílový kotúč: plochý kotúč s 8 až 24 zubami okolo ráfika. Takmer všetka vstupná energia sa stáva lokálnym šmykom a veľmi málo sa stáva čerpaním, čo je presne to, čo zmáčanie a rozpad aglomerátu potrebujú.
- Drážkovaný alebo perforovaný kotúč: rovnaký vonkajší profil s otvormi cez čelo. Materiál preteká skôr cez disk ako okolo neho, vrecko s nízkym strihom v strede sa zmršťuje a pasty s 2 000 až 5 000 cP sa správajú lepšie ako s pevnou doskou.
- Hlava rotor-stator: ozubený rotor vo vnútri štrbinového statora s niekoľkomilimetrovou medzerou. Produkuje najintenzívnejší šmyk, ale vo veľmi malom objeme, takže priepustnosť na kilowatt je nižšia a vysoké zaťaženie tuhými látkami je nepraktické.
- Vrtule a turbíny: generátory prúdenia pri 3 až 8 m/s. Miešajú a suspendujú pevné látky, ale nerozbíjajú pigmentové aglomeráty pri praktických rýchlostiach.
Nižšie uvedená tabuľka porovnáva profily kvalitatívne. Skóre sú orientačné indexy, nie namerané hodnoty.
Porovnanie profilu: kotúč s pílovým zubom vs turbína so šikmými lopatkami
Rozptyľovací kotúč s pílovitými zubami Turbína so šikmými lopatkami
Rýchlosť hrotu a priemer kotúča: Dve čísla, ktoré rozhodujú o jemnosti
Rýchlosť hrotu sa rovná pi krát priemer kotúča krát rýchlosť otáčania. 250 mm kotúč otáčajúci sa rýchlosťou 1 500 otáčok za minútu beží rýchlosťou 19,6 m/s, pohodlne vo vnútri rozptylového okna. Disk s priemerom 150 mm potrebuje na dosiahnutie rovnakého čísla približne 2 400 otáčok za minútu, a preto sa poddimenzované disky vo veľkých nádržiach dodávajú len zriedka.
Bežné miešacie referencie umiestňujú prácu rozptylu pílových zubov medzi 18 a 25 m/s. Pod asi 15 m/s aglomeráty prežijú priesmyk. Nad 25 m/s sa dodatočná energia väčšinou stáva teplom, strhávaním vzduchu a rýchlejším opotrebovaním zubov, a nie jemnejším brúsením.
Typické okná obvodovej rýchlosti podľa typu miešadla (m/s)
Rozsahy odrážajú bežnú prax miešania; potvrdiť súdnou cestou.
Zväčšenie sa riadi rovnakými číslami. Udržujte konštantnú rýchlosť špičky, keď je prevádzka rozptýlená, a udržiavajte konštantnú výkon na jednotku objemu, keď je prevádzka miešaná alebo suspenduje tuhé látky. Zámena týchto dvoch je bežným dôvodom, prečo nie je možné reprodukovať pilotnú dávku vo výrobnom meradle.
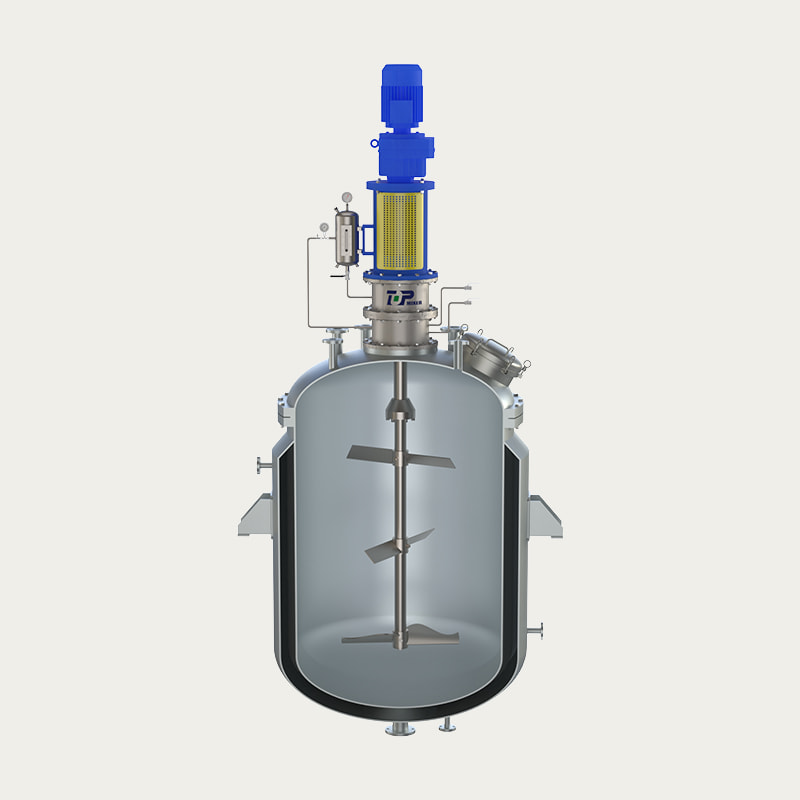
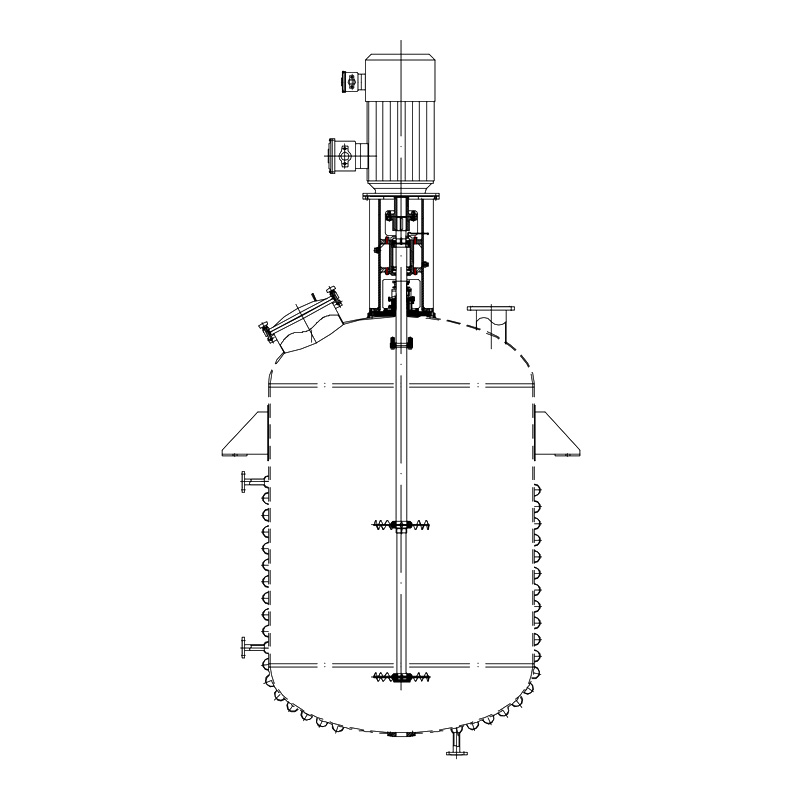 Vysokorýchlostný dispergátor série TOPA005 FS1 Na základe dlhoročných skúseností a jedinečnej technológie spoločnosti Top a aplikácie pokročilej technológie merania a analýzy sme navrhli vysokoúčinné obežné kolesá s... Zobraziť produkt →
Prispôsobenie čepele viskozite a zaťaženiu tuhými látkami
Viskozita pri procesnej teplote plus zaťaženie tuhými látkami vyberá hardvér. Nižšie uvedená tabuľka poskytuje praktické východiská pre prvý pokus.
| Viskozita produktu | Typ čepele | Rýchlosť tipovania | D/T pomer | Typická povinnosť |
|---|---|---|---|---|
| Až 1 000 cP | Kotúč s pílovým zubom | 18-25 m/s | 0,30-0,40 | Pigmentové zmáčanie, rozpúšťadlové nátery, atramenty |
| 1 000 až 5 000 cP | Štrbinový alebo perforovaný disk | 15-20 m/s | 0,35-0,50 | Batériová kaša, farebné pasty, agrochemikálie |
| 5 000 až 20 000 cP | Hlava rotor-stator with anchor | 12-18 m/s | 0,40-0,60 | Lepidlá, tmely, husté pasty |
| Nad 20 000 cP | Planetárna alebo stuha, nie disk | 1-5 m/s | 0,60-0,90 | Pasty s vysokým obsahom pevných látok, miesenie |
Suspenzia batérie sa nachádza v strednom pásme: vysoký obsah pevných látok, brúsny aktívny materiál a štrbinový kotúč, ktorý zvyčajne prekonáva pevnú dosku, pretože materiál sa neustále pohybuje cez čelnú plochu disku a nie len okolo okraja. Príklady výroby sú zhromaždené v našom priemysel lítiových batérií poznámky k projektu.
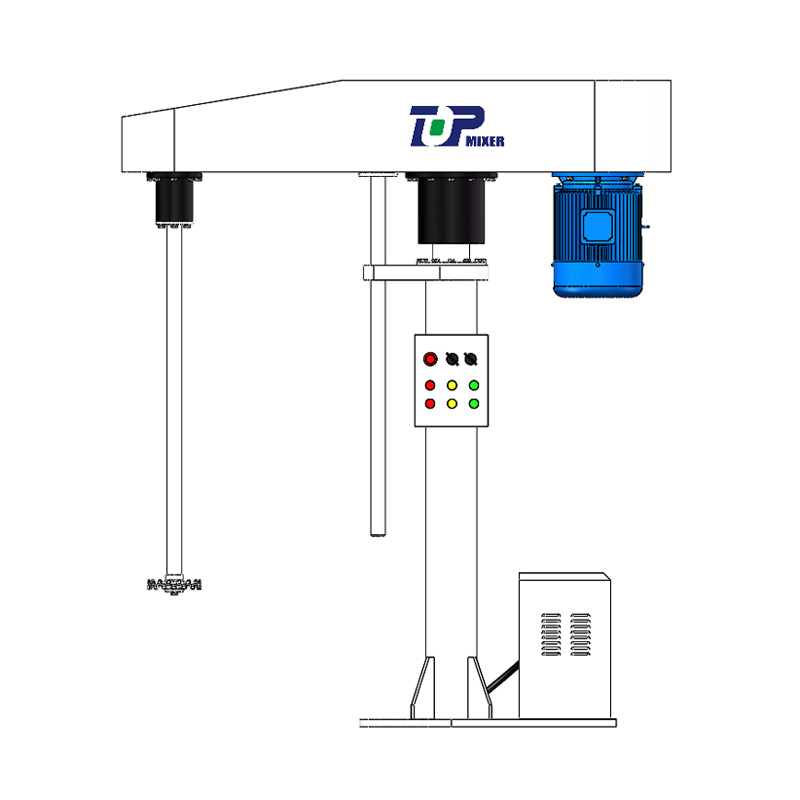 Vysokorýchlostný dispergátor FL série TOPH51 Táto séria disperzných miešačiek môže byť vybavená ozubeným disperzným podnosom pre vysokorýchlostné miešanie disperzií, alebo rôznymi typmi miešacích strojov na miešanie ... Zobraziť produkt →
Materiál, tvrdosť a životnosť
Väčšina priemyselných disperzných kotúčov je vyrobená z nehrdzavejúcej ocele 304 alebo 316L. To vyhovuje organickým pigmentom a hygienickým povinnostiam. Nevyhovuje mu rutilový oxid titaničitý, oxid železa, keramické plnivá alebo katódový aktívny materiál, kde brúsna kaša dokáže zaobliť hrany zubov v priebehu niekoľkých stoviek prevádzkových hodín.
Pre brúsne práce sú voliteľné možnosti kalená martenzitická alebo duplexná nehrdzavejúca oceľ, kalený a brúsený profil zubov alebo polymérový povlak, kde je potrebné zabrániť kontaminácii kovom. Dve včasné varovania pred opotrebovaním sú jemnosť mletia, ktorá sa posúva smerom nahor, a dávkový čas, ktorý sa približuje. Zmerajte polomer hrany zuba počas plánovaných odstávok: akonáhle dosiahne približne 0,5 až 1 mm, lokálne šmykové sily, ktoré vykonávajú deaglomeráciu, sú z veľkej časti preč.
Na rovnováhe záleží aj pri týchto rýchlostiach. Disk bežiaci rýchlosťou 20 m/s na previsnutom hriadeli premení nevyváženosť a hádzanie na vibrácie a potom na poruchu tesnenia alebo ložiska. Dodávatelia, ktorí modelujú obežné koleso a nádrž pred cenovou ponukou, používajú CFD toková analýza môže napríklad ukázať, kam skutočne spadá zóna vysokého šmyku, čo pomáha viac vo fáze špecifikácie ako nominálny výkon motora.
 |  |
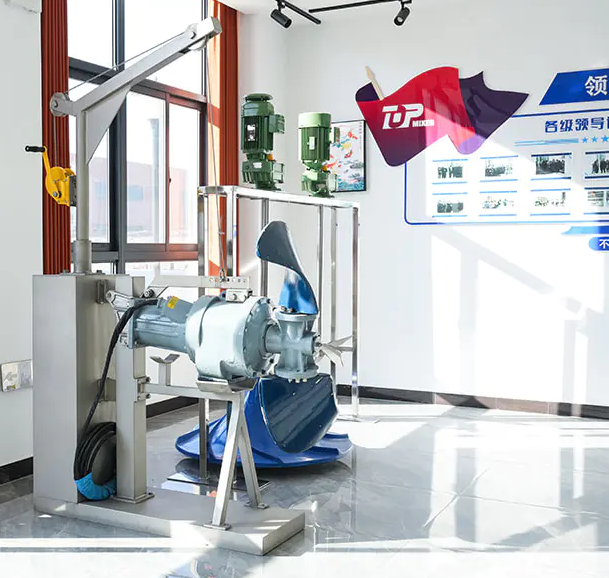 | 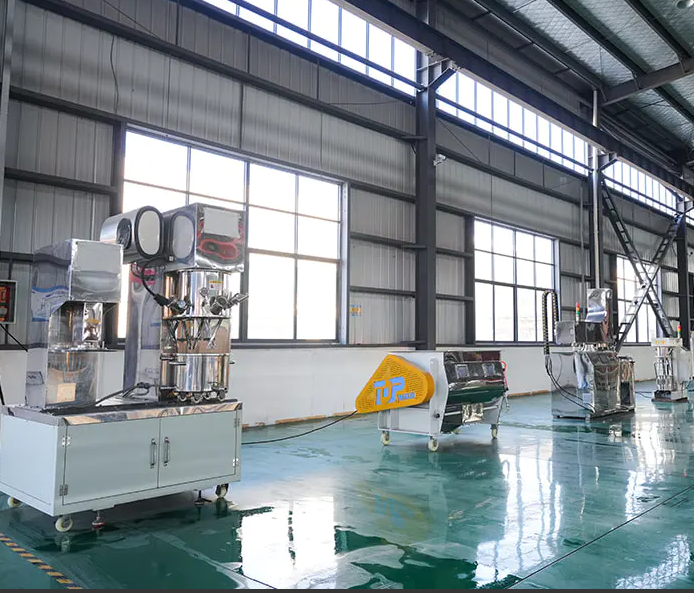 |
Geometria inštalácie: odsadenie, usmerňovače a výška disku
Hardvér je polovica odpovede. Pozícia je druhá polovica.
- Odsadenie hriadeľa: hriadeľ namontujte o 1/6 až 1/4 priemeru nádrže mimo stredu. Vycentrovaný hriadeľ v nádrži bez prepážok umožňuje, aby sa celá dávka otáčala s kotúčom a relatívna rýchlosť, ktorá vytvára šmyk, sa zrúti.
- Prepážky: jedna až štyri vertikálne dosky, každá približne jedna desatina priemeru nádrže, premieňajú rotáciu na obrat zhora nadol.
- Výška disku: 0,5 až 1 priemer disku nad dnom nádrže. Dolná zahrabe disk do usadených pevných látok; vyššie zanecháva na podklade odumretú vrstvu.
- Ponorenie: aspoň 1,5 priemeru disku pod povrchom kvapaliny, aby sa obmedzilo vírenie a strhávanie vzduchu.
- Podpora hriadeľa: dlhé hriadele pri rýchlostiach rozptylu potrebujú stabilné ložisko alebo kratší previs, preto pred objednaním hardvéru skontrolujte kritickú rýchlosť.
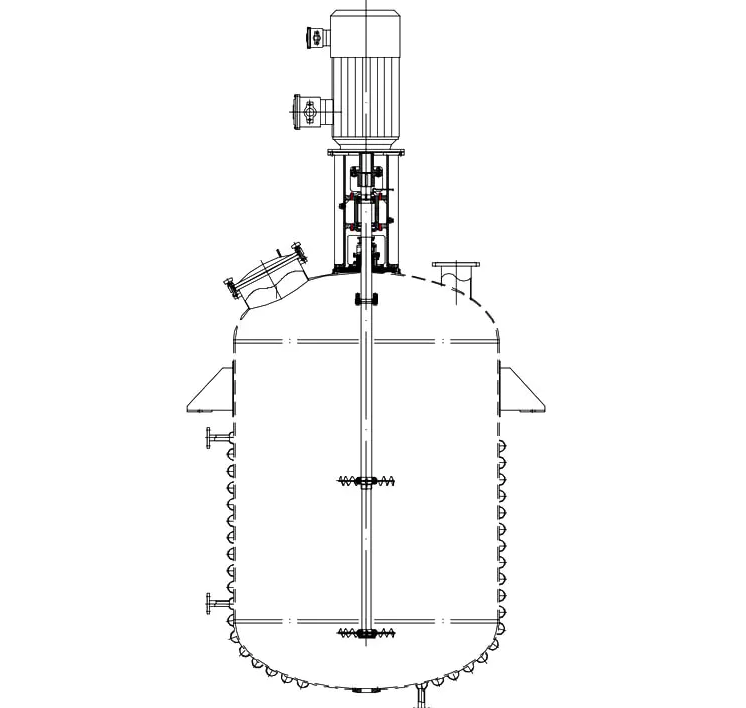
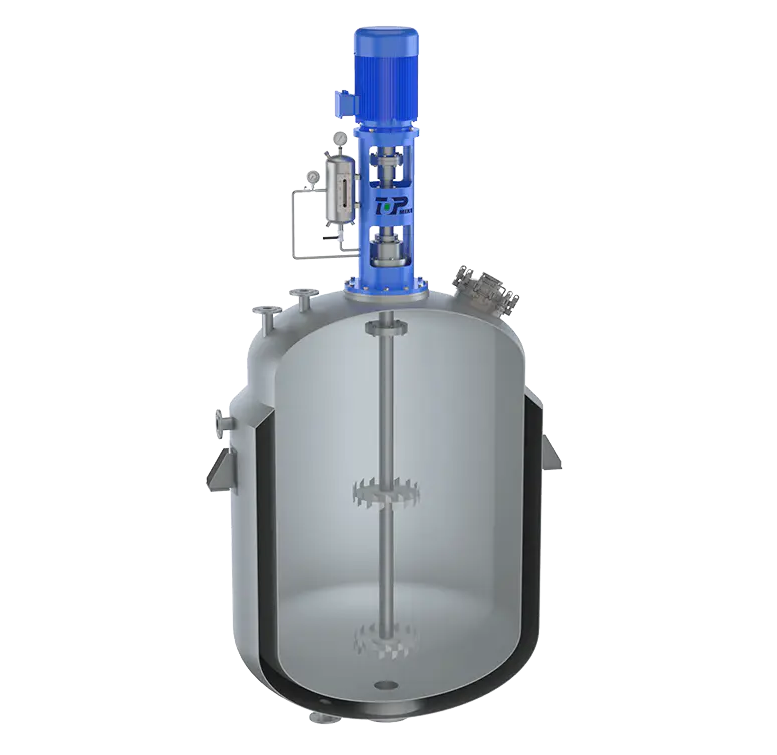
Izometrický pohľad: zostava rozptylového kotúča v nádrži
Kontrola symptómov: Keď sa jemnosť mletia zastaví
- Brúsenie sa zastaví pri 5 až 6 Hegman s normálnou viskozitou: rýchlosť hrotu je príliš nízka alebo kotúč je poddimenzovaný pre objem dávky.
- Prášok pláva a tvorí hrudky: vír je príliš slabý alebo sa prášok podáva rýchlejšie, než sa môže namočiť.
- Jemné pri stene, hrubé v strede: vycentrovaný hriadeľ alebo chýbajúce usmerňovače, takže dávka sa namiesto cirkulácie otáča.
- Jedna strana kotúča sa opotrebováva rýchlejšie: hádzanie hriadeľa alebo nesúososť spojky.
- Penenie a strhávanie vzduchu: rýchlosť hrotu nad 25 m/s alebo kotúč beží príliš blízko k povrchu kvapaliny.
Tam, kde penenie pochádza skôr z formulácie ako z pracovného bodu, môže byť na rovnakom hriadeli nad dispergačným kotúčom namontovaná odpeňovacia lopatka.
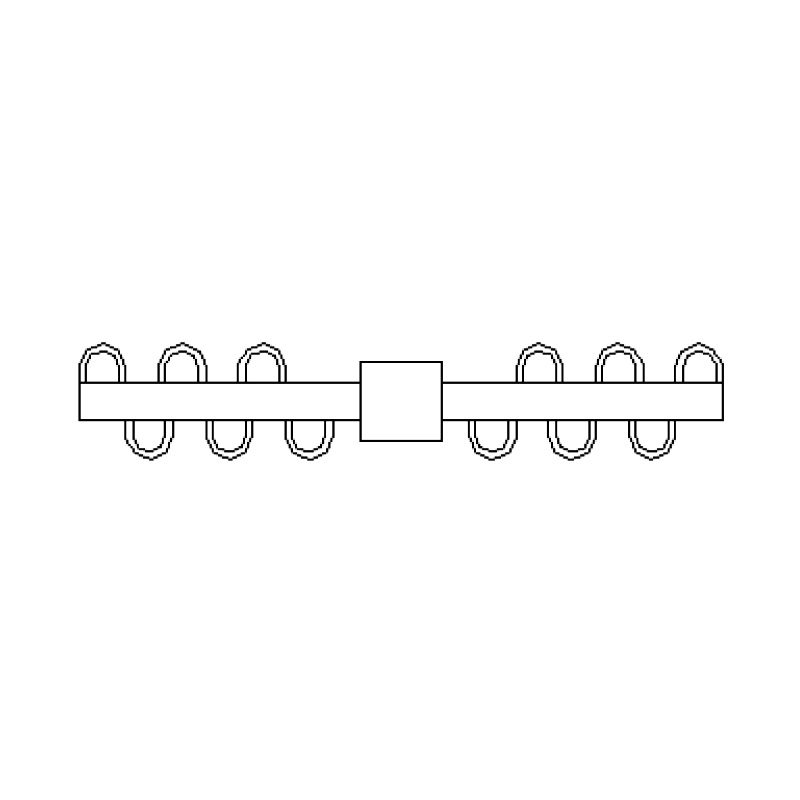 Odpeňovacie lopatkové odpeňovacie miešadlo XPJ Odpeňovacia lopatka XPJ je mriežkový pásik čepele v tvare U, ktorý mechanicky ničí strednú penu vznikajúcu pri miešaní a inhibuje strednú penu., vhodné... Zobraziť produkt →
Krátky kontrolný zoznam špecifikácií
- Uveďte cieľovú jemnosť mletia a skúšobnú metódu, nielen čas šarže.
- Uveďte viskozitu pri procesnej teplote, zaťažení tuhými látkami a či sú tuhé látky abrazívne.
- Pred upevnením priemeru disku skontrolujte priemer nádrže, pracovný objem a dostupnú dĺžku hriadeľa.
- Fixujte rýchlosť hrotu pre disperznú účinnosť a výkon na objem pre mixovanie a nemiešajte tieto dve veci.
- Špecifikujte materiál zubov, tvrdosť a možnosti povlaku pre abrazívne produkty alebo produkty citlivé na kontamináciu.
- Požiadajte o čas obratu a polohu v šmykovej zóne, ideálne podložené modelovaním prúdenia, a nie o samotný výkon motora.
Časté otázky o disperznej čepeli
Pri akej rýchlosti hrotu by mala bežať disperzná čepeľ?
Väčšina kotúčov s pílovitými zubami sa pohybuje medzi 18 a 25 m/s na špičke zuba. Aglomeráty s rýchlosťou pod približne 15 m/s prežijú priesmyk; nad 25 m/s sa dodatočná energia väčšinou premení na teplo, strhávanie vzduchu a opotrebovanie.
Aký je rozdiel medzi disperznou lopatkou a miešacou vrtuľou?
Vrtuľa pohybuje objemom, disperzná lopatka vytvára lokálny šmyk. Vrtule pri rýchlosti 3 až 8 m/s miešajú a suspendujú pevné látky, zatiaľ čo ozubený kotúč pri rýchlosti 18 až 25 m/s rozbíja aglomeráty. Miešanie pigmentovej pasty vrtuľou nezlepší čítanie Hegmana.
Aký materiál je najlepší pre brúsne pigmenty?
Nerez 304 alebo 316L je vhodný pre organické pigmenty. Pre rutilový oxid titaničitý, oxid železitý, keramické plnivá alebo katódový aktívny materiál zvoľte tvrdené martenzitické alebo duplexné nerezové alebo potiahnuté kotúče, kde je kritická kontaminácia kovom.
Ako zistím, že je čepeľ disperzie opotrebovaná?
Dávajte pozor na jemnosť mletia, ktorá sa posúva smerom nahor a časy dávok sa postupne zvyšujú. Zmerajte polomer okraja zuba pri vypnutí; akonáhle dosiahne 0,5 až 1 mm, strih je preč a kotúč by sa mal znovu nabrúsiť alebo vymeniť.
Zvládne jeden kotúč zmáčanie aj jemnú disperziu?
Zvládne obidva stupne v jednej nádobe, ak sa prášok pridá pod silným vírením a rýchlosť hrotu sa udržiava blízko vrcholu rozsahu. Nemôže nahradiť guľôčkový mlyn, pretože kotúč nezredukuje primárne častice pod veľkosť ich aglomerátu.
Prečo sa dávka disperzie zahrieva a pení?
Zvyčajne rýchlosť hrotu nad 25 m/s, kotúč príliš blízko k povrchu kvapaliny alebo príliš málo voľnej kvapaliny. Spustite kotúč, znížte rýchlosť alebo rozdeľte pridávanie na dve fázy.
Väčšina problémov s disperziou sa ukáže ako geometrické problémy. Pred pridaním času alebo výkonu do dávky skontrolujte rýchlosť hrotu, priemer kotúča, stav zubov a polohu čepele. Ak čísla vyžadujú druhý názor, naši inžinieri posúdia geometriu nádrže, viskozitu produktu a ciele jemnosti v porovnaní s rozsahom rozptylovačov a vrátia sa s konkrétnym nastavením na skúšku.


- č. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu Province, Čína
- [email protected]
- Pevná linka: +86-0510-83383966 +86-0510-83390667
- Telefón: +86-0510-83390667
- Pán Chen: +86-18061519769 Pán Xu: +86-13706183972
- Pán Lu: +86-18915337056
- Odkaz na produkt
- Špičkový mixér
- Mixér so spodným vstupom
- Mixér s bočným vstupom
- ZAREGISTROVAŤ SA
- Zaregistrujte sa a ako prví sa dozviete najnovšie správy od Top Intelligent Technology
- Prihlásiť sa na odber